
کشش مفتول یکی از مراحل اصلی در تولید مفتول فولادی است که با هدف کاهش قطر، رسیدن به ابعاد مورد نیاز و تنظیم خواص مکانیکی محصول انجام می شود. در این فرآیند، مفتول از داخل یک دوزه با قطر مشخص عبور می کند و تحت نیروی کششی قرار می گیرد. عبور از دوزه باعث کاهش سطح مقطع و افزایش طول مفتول می شود. میزان کاهش قطر در هر مرحله و تعداد مراحل کشش به قطر اولیه، قطر نهایی، جنس فولاد و مشخصات مورد نیاز محصول بستگی دارد. این فرآیند روی سختی، استحکام و شکل پذیری مفتول نیز اثر می گذارد و به همین دلیل در تولید محصولاتی مانند مفتول آرماتوربندی اهمیت دارد.
کشش مفتول چیست؟
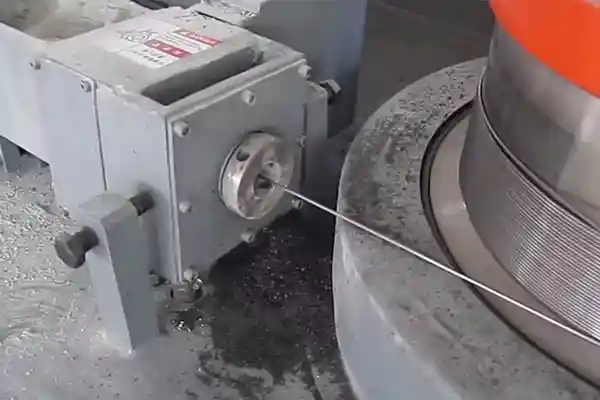
کشش مفتول یک فرآیند تغییر شکل پلاستیک است که در آن مفتول از داخل یک ابزار با سوراخی کوچکتر از قطر اولیه عبور داده می شود. این ابزار که دوزه نام دارد، سطح مقطع مفتول را کاهش می دهد. در زمان عبور مفتول از دوزه، نیروی کششی به آن وارد می شود و فلز تحت تغییر شکل پلاستیک قرار می گیرد. در نتیجه قطر مفتول کاهش پیدا کرده و طول آن افزایش می یابد. کشش می تواند در یک مرحله یا چند مرحله انجام شود. اگر اختلاف قطر اولیه و نهایی زیاد باشد، معمولا کاهش قطر در چند مرحله انجام می شود تا فرآیند با شرایط مناسب کنترل شود.
مراحل اصلی کشش و کاهش قطر مفتول
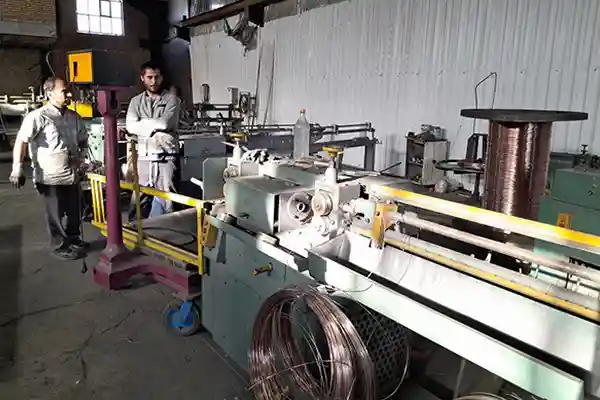
فرآیند تولید هر محصول می تواند بر اساس تجهیزات و مشخصات فنی متفاوت باشد، اما به صورت کلی مراحل کشش شامل آماده سازی مفتول، عبور از دوزه، کاهش تدریجی قطر، کنترل ابعاد و در صورت نیاز عملیات حرارتی است.
آماده سازی مفتول برای کشش
پیش از ورود مفتول آرماتوربندی به خط کشش، سطح و شرایط اولیه آن باید برای فرآیند آماده شود. وجود آلودگی، پوسته اکسیدی یا زنگ زدگی روی سطح می تواند روی کیفیت کشش و وضعیت سطح محصول اثر بگذارد. در برخی خطوط تولید، عملیات آماده سازی سطح مانند پوسته زدایی و اعمال پوشش یا روانکار انجام می شود. نوع آماده سازی به جنس مفتول، فرآیند تولید و تجهیزات مورد استفاده بستگی دارد. هدف این مرحله فراهم کردن شرایطی است که مفتول بتواند با اصطکاک کنترل شده از دوزه عبور کند و سطح آن دچار آسیب نشود.
ورود مفتول به دوزه
دوزه یکی از اجزای اصلی دستگاه کشش است. سوراخ داخلی دوزه دارای هندسه مشخصی است و مفتول هنگام عبور از آن تحت فشار و کشش قرار می گیرد. قطر خروجی دوزه از قطر مفتول ورودی کمتر است. به همین دلیل، مفتول هنگام عبور از ناحیه تغییر شکل دوزه، سطح مقطع خود را از دست می دهد و طول آن افزایش پیدا می کند. جنس و طراحی دوزه نیز با توجه به جنس مفتول، میزان کاهش قطر، سرعت کشش و شرایط خط تولید انتخاب می شود.
کاهش تدریجی قطر
اگر قرار باشد قطر مفتول به میزان قابل توجهی کاهش پیدا کند، این کار معمولا در چند مرحله انجام می شود. در هر مرحله، مفتول از یک دوزه عبور می کند و بخشی از سطح مقطع آن کاهش می یابد. برای مثال، کاهش قطر یک مفتول از اندازه اولیه به اندازه نهایی ممکن است به چند مرحله تقسیم شود. مقدار کاهش قطر در هر مرحله باید با توجه به جنس فولاد و ظرفیت فرآیند تعیین شود. کاهش بیش از حد سطح مقطع در یک مرحله می تواند فشار و نیروی مورد نیاز را افزایش دهد و احتمال ایجاد عیب یا شکست را بالا ببرد.
تاثیر کاهش قطر بر خواص مفتول
کاهش قطر فقط یک تغییر ابعادی نیست و روی ساختار و رفتار مکانیکی فولاد نیز اثر می گذارد. در فرآیند کشش سرد، فلز تحت تغییر شکل پلاستیک قرار می گیرد و این تغییر شکل می تواند باعث افزایش سختی و استحکام و کاهش شکل پذیری شود. این پدیده را می توان با مفهوم کارسختی توضیح داد. با ادامه تغییر شکل پلاستیک، مقاومت فلز در برابر تغییر شکل بعدی افزایش پیدا می کند. در نتیجه، مفتولی که چند مرحله کشش را پشت سر گذاشته است ممکن است نسبت به حالت اولیه سخت تر باشد و برای تغییر شکل بعدی به نیروی بیشتری نیاز داشته باشد.
رابطه کشش با نرمی مفتول آرماتوربندی
نرمی یکی از ویژگی های مهم مفتول مورد استفاده در آرماتوربندی است. مفتول باید بتواند هنگام پیچیدن دور میلگرد و ایجاد گره، تغییر شکل مناسبی داشته باشد. کشش سرد می تواند با افزایش میزان تغییر شکل پلاستیک، سختی مفتول را افزایش دهد و از شکل پذیری آن کم کند. به همین دلیل، شرایط کشش و میزان کاهش قطر باید با خواص مورد نیاز محصول هماهنگ باشد. در برخی فرآیندهای تولید، پس از کشش از عملیات حرارتی مانند آنیلینگ استفاده می شود تا بخشی از اثرات ناشی از تغییر شکل کاهش پیدا کند و مفتول برای کاربرد مورد نظر آماده شود.
قطر نهایی مفتول یکی از مشخصات مهم محصول است و می تواند در انتخاب و نحوه استفاده از آن نقش داشته باشد. برای بررسی قطرهای رایج و معیارهای انتخاب، مقاله سایز مفتول آرماتوربندی را مطالعه کنید.
تاثیر تعداد مراحل کشش
تعداد مراحل کشش به اختلاف قطر اولیه و نهایی و شرایط فرآیند بستگی دارد. زمانی که کاهش قطر مورد نیاز زیاد باشد، تقسیم فرآیند به چند مرحله امکان کنترل بهتر تغییر شکل را فراهم می کند. در هر مرحله باید عواملی مانند میزان کاهش سطح مقطع، نیروی کشش، وضعیت دوزه، سرعت خط و روانکاری کنترل شود. تعداد مراحل به تنهایی معیار کیفیت محصول نیست. آنچه اهمیت دارد، هماهنگی مراحل کشش با جنس مفتول و مشخصات فنی محصول نهایی است.
نقش دوزه در کاهش قطر مفتول
دوزه ابزار اصلی برای ایجاد کاهش قطر در فرآیند کشش است. شکل، جنس، ابعاد و وضعیت سطح دوزه می تواند روی کیفیت سطح و ابعاد مفتول خروجی اثر بگذارد. فرسایش دوزه ممکن است باعث تغییر تدریجی ابعاد خروجی یا ایجاد مشکل در سطح مفتول شود. به همین دلیل وضعیت دوزه باید در طول فرآیند کنترل شود. انتخاب دوزه نیز باید بر اساس جنس مفتول، قطر ورودی و خروجی، میزان کاهش قطر و شرایط کاری خط تولید انجام شود.
نقش روانکاری در کشش مفتول
روانکاری مناسب یکی از بخش های مهم فرآیند کشش است. مفتول هنگام عبور از دوزه با سطح ابزار تماس دارد و اصطکاک ایجاد شده می تواند باعث افزایش دما، سایش دوزه و آسیب به سطح مفتول شود. روانکار با کاهش اصطکاک میان مفتول و دوزه به کنترل شرایط تماس کمک می کند. نوع روانکار به جنس مفتول، سرعت کشش، نوع دوزه و شرایط خط تولید بستگی دارد. انتخاب نامناسب روانکار یا مقدار ناکافی آن می تواند باعث ایجاد خراش، افزایش سایش دوزه و افت کیفیت سطح مفتول شود.
در صورت ایجاد سخت شدگی ناشی از تغییر شکل، عملیات حرارتی می تواند برای تنظیم خواص مکانیکی مفتول مورد استفاده قرار گیرد. رابطه عملیات حرارتی با نرمی و شکل پذیری مفتول در مقاله تاثیر عملیات حرارتی بر مفتول سیاه و نرمی آن بررسی شده است.
کشش سرد و کشش گرم چه تفاوتی دارند؟
کشش مفتول معمولا به صورت سرد انجام می شود، یعنی فلز در شرایطی کشیده می شود که دمای آن برای تغییر شکل به صورت گرم افزایش داده نشده است. این روش امکان کنترل ابعاد و ایجاد تغییر در خواص مکانیکی مفتول را فراهم می کند. در مقابل، تغییر شکل گرم فولاد در دماهای بالا انجام می شود و رفتار ماده در این شرایط با کشش سرد تفاوت دارد. بنابراین نباید فرآیند تولید مفتول را به صورت ساده به دو مرحله ثابت «کشش سرد» و «گرمایش» تقسیم کرد. در بسیاری از خطوط تولید، کشش و عملیات حرارتی فرآیندهای جداگانه ای هستند و ترتیب آنها بر اساس نوع محصول و روش تولید تعیین می شود.
عملیات حرارتی پس از کشش
کشش سرد می تواند باعث افزایش سختی و کاهش شکل پذیری مفتول شود. اگر محصول نهایی به انعطاف پذیری بیشتری نیاز داشته باشد، ممکن است عملیات حرارتی در بخشی از فرآیند تولید مورد استفاده قرار گیرد. آنیلینگ یکی از روش هایی است که برای کاهش اثرات کارسختی و افزایش شکل پذیری فولاد استفاده می شود. در این فرآیند، مفتول تحت یک سیکل حرارتی کنترل شده قرار می گیرد. نوع سیکل حرارتی باید بر اساس جنس فولاد و خواص مورد نیاز تعیین شود. بنابراین نمی توان یک دمای مشخص را برای تمام مفتول ها به عنوان دمای استاندارد آنیلینگ معرفی کرد.
کنترل کیفیت مفتول پس از کشش
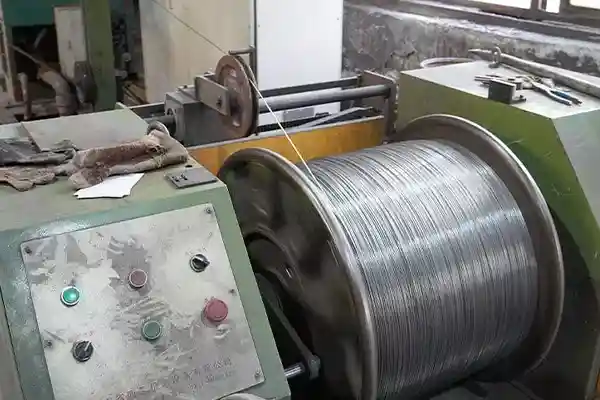
پس از فرآیند کشش، مفتول باید از نظر ابعاد و خواص مورد نیاز بررسی شود. کنترل قطر در نقاط مختلف می تواند یکنواختی محصول را مشخص کند. علاوه بر قطر، بسته به نوع محصول ممکن است ویژگی هایی مانند استحکام کششی، شکل پذیری، کیفیت سطح و وضعیت ظاهری نیز بررسی شوند. برای مفتول آرماتوربندی، قابلیت خم شدن و گره خوردن نیز اهمیت عملی دارد. محصولی که از نظر ابعادی مناسب باشد اما هنگام پیچش و گره زدن دچار شکست شود، برای این کاربرد مناسب نخواهد بود.
عیوب احتمالی در فرآیند کشش مفتول
تنظیم نامناسب فرآیند کشش می تواند باعث ایجاد مشکلاتی در محصول شود. برخی از این مشکلات به وضعیت سطح مفتول مربوط هستند و برخی دیگر از شرایط نامناسب تغییر شکل یا تجهیزات ناشی می شوند. خراش سطحی، تغییر نامنظم قطر، شکست مفتول و ایجاد عیوب ناشی از روانکاری نامناسب از جمله مواردی هستند که در خط تولید باید کنترل شوند. فرسایش دوزه، کاهش نامناسب قطر در یک مرحله، سرعت نامتناسب کشش و شرایط نامناسب روانکاری نیز می توانند روی کیفیت محصول اثر بگذارند.
چرا کنترل کاهش قطر در تولید مفتول اهمیت دارد؟
قطر نهایی مفتول باید با مشخصات محصول هماهنگ باشد. کاهش بیش از حد یا نامنظم قطر می تواند روی وزن، طول، خواص مکانیکی و نحوه استفاده از مفتول اثر بگذارد. در محصولاتی مانند مفتول آرماتوربندی، کنترل قطر در کنار نرمی و قابلیت گره خوردن اهمیت دارد. بنابراین فرآیند تولید باید به شکلی تنظیم شود که محصول نهایی فقط از نظر اندازه، بلکه از نظر رفتار مکانیکی نیز با کاربرد مورد نظر هماهنگ باشد.
رابطه فرآیند کشش با قیمت مفتول
فرآیند کشش یکی از مراحل تولید مفتول است و هزینه های مربوط به تجهیزات، دوزه، روانکاری، انرژی و کنترل تولید می تواند در هزینه نهایی محصول اثر داشته باشد. با این حال، قیمت مفتول فقط به فرآیند کشش وابسته نیست و عواملی مانند ماده اولیه، قطر، وزن، کیفیت، حجم سفارش و هزینه حمل نیز در قیمت نقش دارند. بنابراین هنگام بررسی قیمت مفتول آرماتوربندی باید مشخصات محصول و شرایط خرید را در کنار قیمت هر کیلوگرم در نظر گرفت.
خرید مفتول آرماتوربندی بر اساس مشخصات فنی
در خرید مفتول آرماتوربندی، قطر محصول تنها معیار انتخاب نیست. نرمی، قابلیت پیچش و گره خوردن، کیفیت سطح، یکنواختی قطر، وزن کلاف و شرایط بسته بندی نیز باید بررسی شوند. اگر مفتول برای یک پروژه با حجم بالای آرماتوربندی خریداری می شود، کیفیت یکنواخت محصول در تمام کلاف ها اهمیت دارد؛ زیرا تفاوت محسوس در نرمی یا قطر می تواند اجرای گره ها را دشوار کند. برای بررسی مشخصات محصول و شرایط خرید مفتول آرماتوربندی می توان نیاز پروژه را با ویژگی های محصول تطبیق داد.
جمع بندی
کشش مفتول فرآیندی است که در آن مفتول از داخل دوزه عبور داده می شود تا سطح مقطع آن کاهش پیدا کند و به قطر مورد نظر برسد. این فرآیند معمولا با تغییر خواص مکانیکی فولاد نیز همراه است و می تواند باعث افزایش سختی و استحکام و کاهش شکل پذیری شود. میزان کاهش قطر، تعداد مراحل کشش، وضعیت دوزه و کیفیت روانکاری از عوامل موثر بر نتیجه فرآیند هستند. در صورت نیاز به افزایش شکل پذیری، عملیات حرارتی مانند آنیلینگ می تواند در فرآیند تولید مورد استفاده قرار گیرد. در مفتول آرماتوربندی، کنترل این مراحل اهمیت دارد؛ زیرا محصول نهایی باید علاوه بر قطر و کیفیت سطح مناسب، قابلیت پیچش و گره خوردن مناسبی نیز داشته باشد.